生产大型机床铸件须注意什么
为确保满足大型机床铸件的质量和性能要求。
生产大型机床铸件须注意:
材料选择:大型机床铸件通常采用高强度灰铸铁(如HT300、HT350)或球墨铸铁(QT600-3以上),部分超精密设备使用人造花岗岩或聚合物混凝土。材料应具备良好的力学性能、耐磨性、耐腐蚀性和韧性等。
模具设计与制造:模具设计应根据铸件的结构和尺寸进行合理设计,确保模具的强度、刚度和稳定性。同时,模具的浇注系统和冷却系统也需要精心设计,以保证金属液能够顺利注入模具并得到良好的冷却。
铸造工艺控制:严格控制金属液的温度、浇注速度和浇注压力等工艺参数。浇注时应确保金属液平稳、连续地注入模具,避免金属液飞溅或中断导致机床铸件缺陷。使用复合脱氧剂进行除氧处理,以提高钢水的质量。
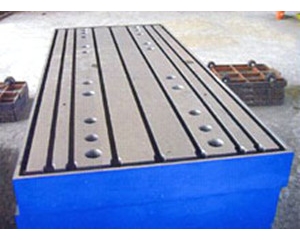
铸件结构与壁厚:机床床身 铸件的结构应合理设计,避免产生过大的内应力和热应力导致裂纹。同时,要注意铸件壁厚的均匀性,壁厚不均匀可能导致铸件在冷却过程中产生缩孔、缩松等缺陷。
质量控制:在铸造过程中进行严格的质量控制,包括材料检验、模具检查、浇注过程监控等。对成品铸件进行质量检验和性能测试,包括外观检查、尺寸测量、力学性能测试等。
安装与固定:安装场地应平整、干燥,远离振动源和高温区域。铸件底部均匀布置调整垫铁,校准完成后,锁紧垫铁的螺母,对于重型铸件,可在垫铁底部与地面接触处涂抹少量固定胶,增强稳定性。若设计要求预埋地脚螺栓,需在基础浇筑时预埋螺栓套筒。铸件调整合格后,进行二次灌浆,灌浆料应选用无收缩灌浆料,确保灌浆密实。灌浆初凝后覆盖塑料薄膜,终凝后洒水养护,养护时间不少于7天。
涂装工艺:涂装前要对床身铸件进行检查,对表面凹凸不平处要使用工具进行修整,表面的污物要予以除掉。经过机械加工后的床身铸件,涂漆前须用金属清洗剂或洁净的工业汽油进行淋洗或刷洗,确定除掉表面的油污和其他污物。底漆刷涂或喷、浸要均匀,填充铸件凹陷的原子灰要按照产品的使用说明加入适量的固化剂,使用前须充分搅拌均匀。
亚晟机械 冀ICP备20011573号-4
